
Огляд продукту
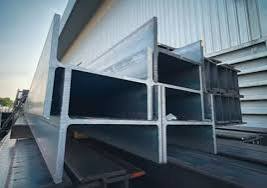
Зварна двотаврова балка — це збірний Н-подібний переріз, виготовлений з окремих перегородок і фланців для розмірів елемента конкретного проекту. Він постачається як рішення для конкретного проекту, а не як фіксований елемент каталогу. Геометрія, розміри елементів, з’єднання, системи захисту та сегментація доставки підтверджені затвердженими документами.
Обсяг проектування та виготовлення може координувати з’єднання колон, торцеві пластини, кріплення, системи підлоги та монтажні з’єднання. Рання перевірка креслень, навантажень, умов на місці та транспортних обмежень допомагає визначити практичний пакет постачання та зменшує ризик інтерфейсу.
Основні параметри продукту
| Тип продукту | Зварна двотаврова балка |
|---|---|
| Основна конфігурація | збірний Н-подібний переріз, виготовлений з окремих перегородок і фланців для розмірів елемента конкретного проекту |
| Інженерна основа | Затверджені креслення проекту, навантаження, умови майданчика та відповідні коди |
| Розміри / діапазон | Окремо для проекту |
| Оцінка матеріалу | Визначено затвердженим проектом і специфікацією закупівлі |
| Підключення | Зварні, болтові або комбіновані, як зазначено |
| Перевірка | Схвалений план перевірки та тестування; зазначений НК, де потрібно |
| Захист поверхні | Вибрано для впливу, терміну служби та плану обслуговування |
| Доставка | Розмір, маркування та послідовність компонентів узгоджуються з транспортуванням і монтажем |
Ключові функції
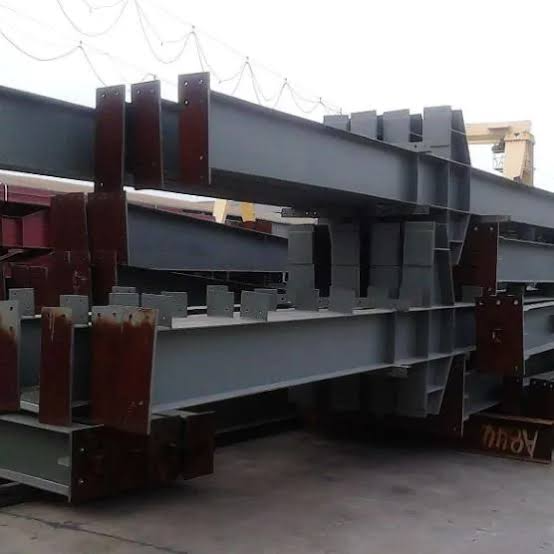
- Розробка конкретного проекту: Зварна h-балка розроблена на основі зварювання перетинки до фланця, вигину, прямолінійності та допусків на перетин; остаточні розміри елементів і деталі відповідають затвердженим розрахункам і кресленням.
- Координовані інтерфейси: Проектування та деталізація з’єднань колон, торцевих пластин, кріплень, систем підлоги та монтажних з’єднань, що зменшує конфлікти під час виготовлення та монтажу на місці.
- Контрольоване збірне виготовлення: Обробка з ЧПК, задокументована підгонка та контрольоване зварювання покращують постійність розмірів і відстежуваність перед відправленням.
- Деталі підключення: Болтові, зварні та несучі інтерфейси узгоджуються з фактичним шляхом навантаження, доступом, допусками та методом монтажу.
- Планування перевірки: Перевірка матеріалу, перевірка розмірів, інспекція зварних швів і визначений НК прив’язані до затвердженого плану якості.
- Документація, готова до доставки: Позначки учасників, пакувальні листи, протоколи перевірок та інформація про встановлення підготовлені відповідно до узгодженого обсягу постачання.
Основні компоненти
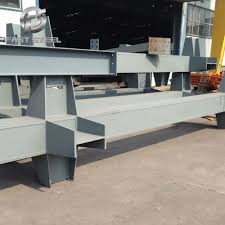
Точний перелік матеріалів залежить від конкретного проекту. Типовий комплект зварної двоподібної балки може включати:
- 01 — Веб-пластина: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
- 02 — Верхня та нижня фланцеві пластини: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
- 03 — Кінцеві пластини та деталі з’єднання: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
- 04 — Поперечні та поздовжні ребра жорсткості: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
- 05 — З’єднувальні пластини та отвори для болтів: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
- 06 — Зварні кріплення та знаки підйому: Детально розроблено та виготовлено відповідно до його структурної функції, вимог до підключення та затверджених креслень.
Типові програми
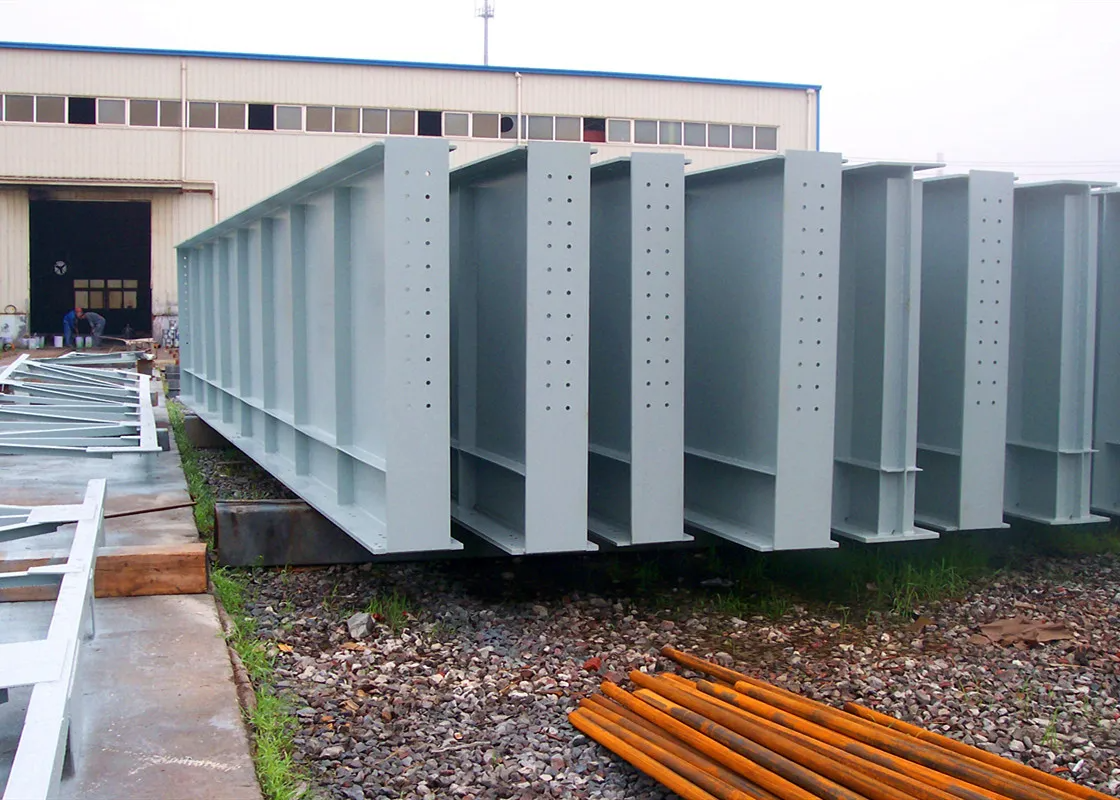
01 — Каркаси промислових будівель
Підходить, коли проект вимагає зварювання перетинів до фланців, вигин, прямолінійність і допуски на перетин. Кінцева придатність залежить від навантажень, геометрії, умов на місці, інтерфейсів і відповідних норм.
02 — Кранові та опорні конструкції обладнання
Підходить, коли проект вимагає зварювання перетинів до фланців, вигин, прямолінійність і допуски на перетин. Кінцева придатність залежить від навантажень, геометрії, умов на місці, інтерфейсів і відповідних норм.
03 — Сталеві конструкції для великих прольотів і великих навантажень
Підходить, коли проект вимагає зварювання перетинів до фланців, вигин, прямолінійність і допуски на перетин. Кінцева придатність залежить від навантажень, геометрії, умов на місці, інтерфейсів і відповідних норм.
Виробництво та доставка
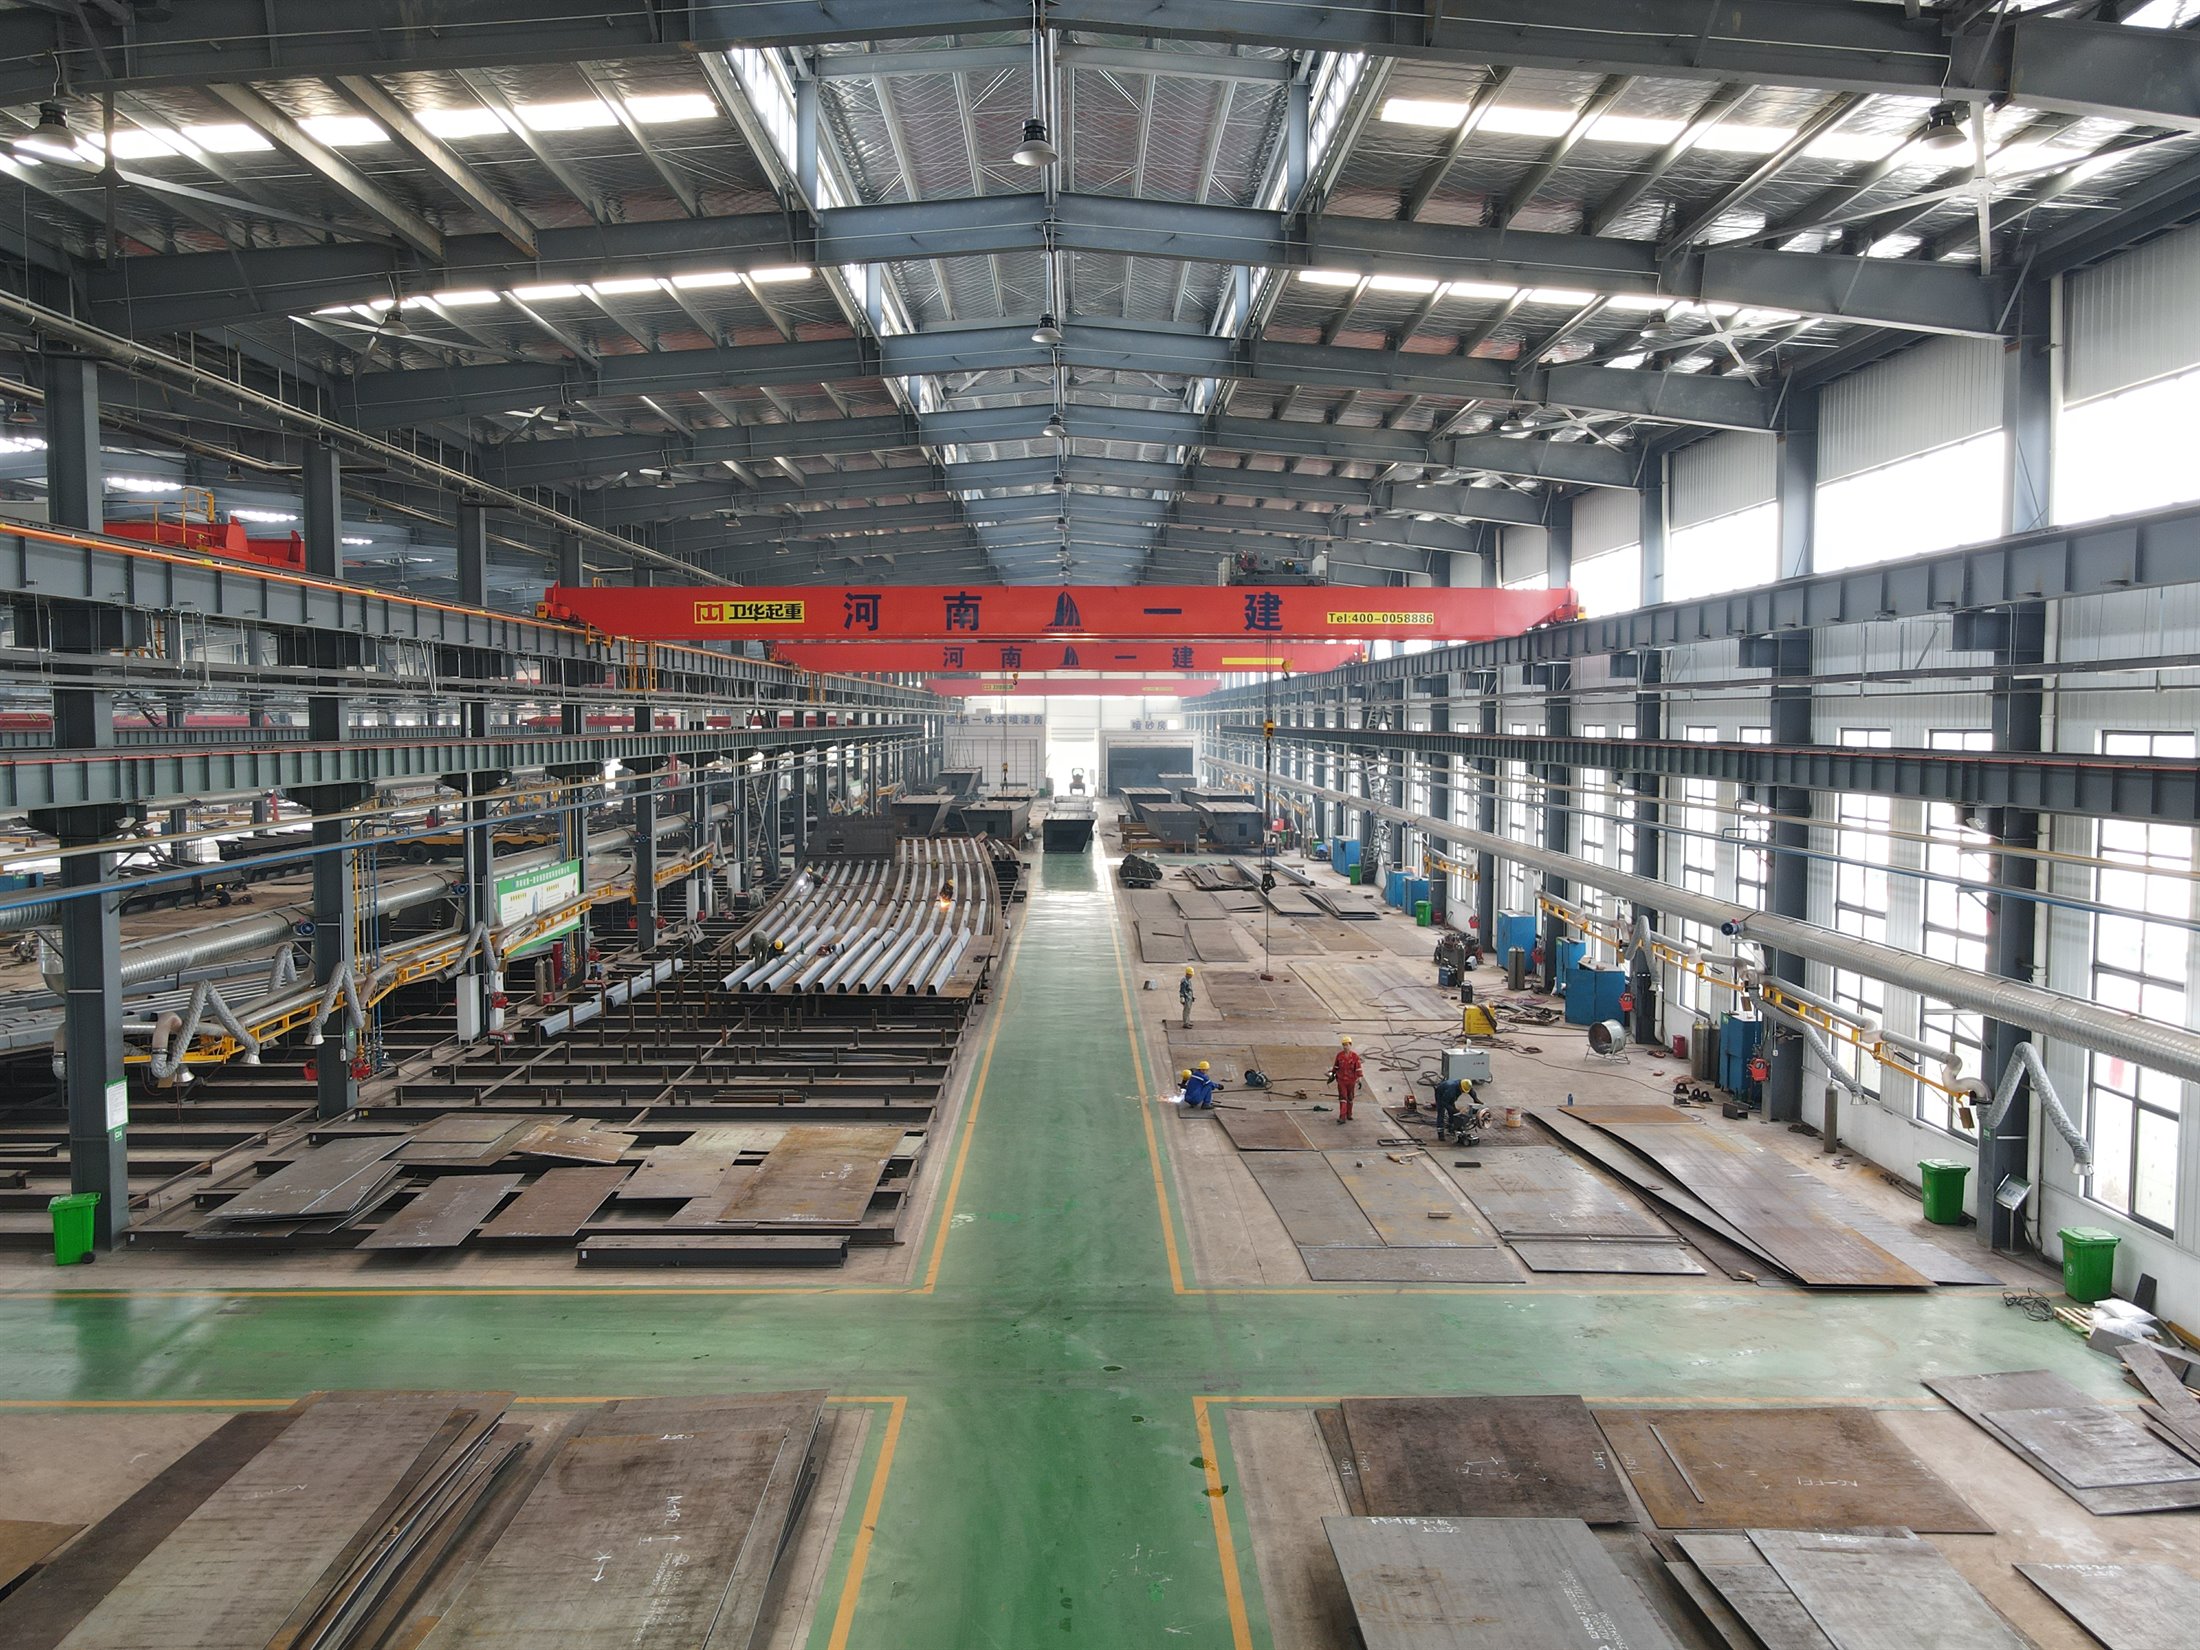
- Перегляньте затверджені креслення елементів і з’єднань
- Підтвердьте класи матеріалів, розміри, допуски та точки перевірки
- Перевірте вхідні сертифікати матеріалів та ідентифікацію
- Виконуйте різання з ЧПУ, свердління, механічну обробку та підготовку плити
- Повна контрольована збірка, підгонка та зварювання
- Перевірте прямолінійність, геометрію, отвори та межі з’єднання
- Виконайте візуальний огляд і зазначений НК
- Нанесіть обробку поверхні та перевірте якість покриття
- Позначте, упакуйте та доставте в порядку монтажу
Налаштування проекту
Налаштування може охоплювати загальну геометрію, секції елементів, класи матеріалів, з’єднання, отвори, інтерфейси, обсяг перевірки, систему покриття, протипожежний захист, пакування та послідовність монтажу. Для технічного огляду надайте місце розташування проекту, основу проекту, креслення, навантаження, кількість, необхідні стандарти, вимоги до перевірки, обробку та місце доставки.
Введення пропозиції: архітектурні чи конструктивні креслення, розмірний графік, критерії навантаження, специфікація матеріалів, обов’язки щодо підключення, вимоги до покриття, документація з якості та цільова програма доставки.